








NOTÍCIAS
Dimensionamento de fermentadores de cerveja: como compatibilizar o volume útil com a produção da sala de brassagem
Dimensione um fermentador de cerveja considerando o volume de mosto frio transferido para o tanque, o número previsto de brassagens por enchimento e o espaço livre necessário ao processo de fermentação. Apenas a capacidade nominal não permite determinar se um tanque é adequado à sala de brassagem. A especificação deve indicar tanto o volume útil de líquido quanto o volume interno total, com detalhes suficientes para confirmar o desempenho de resfriamento nos níveis de enchimento previstos.
Comece pelos volumes de transferência medidos para as receitas que serão produzidas no tanque. Em seguida, avalie o cronograma de enchimento e o tempo durante o qual cada tanque permanecerá ocupado. Esses dois cálculos determinam aspectos diferentes: o tamanho necessário de cada fermentador e o número de fermentadores exigido pela produção.
Determine o volume que realmente chega ao fermentador
As indicações de capacidade da sala de brassagem podem referir-se ao volume da caldeira, à saída de mosto quente ou ao tamanho previsto do lote. Nenhum desses valores deve ser automaticamente considerado como o volume de trabalho necessário do fermentador. O mosto retido com o trub, o líquido que permanece nas linhas de transferência e as variações de volume relacionadas à temperatura geram diferenças entre esses valores.
Utilize um ponto de medição consistente: o mosto frio que chega após o trocador de calor, expresso a uma temperatura especificada. Se esse volume for medido diretamente, não subtraia novamente as perdas de transferência a montante. Quando houver apenas medições da caldeira, concilie-as com o volume entregue a jusante antes de selecionar o tanque.
A variação entre receitas é importante. Um mosto com alta carga de lúpulo pode deixar mais líquido retido nos sólidos da caldeira, enquanto uma duração de brassagem ou um teor de extrato-alvo diferentes alteram o volume entregue. Determine a faixa prevista em vez de se basear em uma única brassagem bem-sucedida. O limite superior determina a capacidade; o limite inferior permite verificar se o tanque consegue controlar a temperatura com enchimentos menores.
Capacidade de líquido necessária = mosto frio por brassagem × brassagens por enchimento + adições posteriores de líquido.
As adições posteriores incluem a suspensão de levedura e quaisquer ingredientes líquidos previstos que aumentem significativamente o volume. O rendimento de cerveja embalada deve ser calculado separadamente: a remoção de levedura, a amostragem e as perdas a jusante reduzem o volume comercializável, mas não reduzem o espaço inicialmente necessário para a fermentação.
Converta o volume de trabalho em capacidade total do tanque
Verifique o que está incluído na capacidade informada. Uma designação como “fermentador de 20 hL” pode indicar o volume de trabalho ou o volume interno total. Os desenhos devem indicar o nível do líquido correspondente ao volume de trabalho especificado, incluindo o líquido retido no cone. As dimensões externas não determinam a capacidade útil.
O espaço livre deve acomodar a espuma e o gás da fermentação sem que o produto obstrua a saída de gás. A necessidade varia conforme o comportamento da levedura, a composição do mosto, a temperatura de fermentação e o regime de pressão previsto. Uma fermentação vigorosa e uma fermentação controlada não justificam necessariamente o mesmo nível máximo de enchimento.
Quando o espaço livre for expresso como uma fração do volume total, use:
Volume interno total = volume de líquido necessário ÷ (1 − fração de espaço livre).
Para um cálculo ilustrativo, suponha que cada brassagem forneça 1.000 L de mosto frio e que o fermentador receba duas brassagens. Desconsiderando as adições neste exemplo, o volume de líquido necessário é de 2.000 L. Se a especificação do processo reservar 20% do volume total para espaço livre, o volume interno total deverá ser de pelo menos 2.500 L. Esses valores hipotéticos demonstram o cálculo; não representam uma margem universal para fermentação.
A base percentual é importante. Acrescentar 20% a 2.000 L resulta em um tanque de 2.400 L, no qual o espaço vazio representa apenas 16,7% do volume total. Especifique claramente se a margem é um percentual do volume de líquido ou do volume total do tanque.
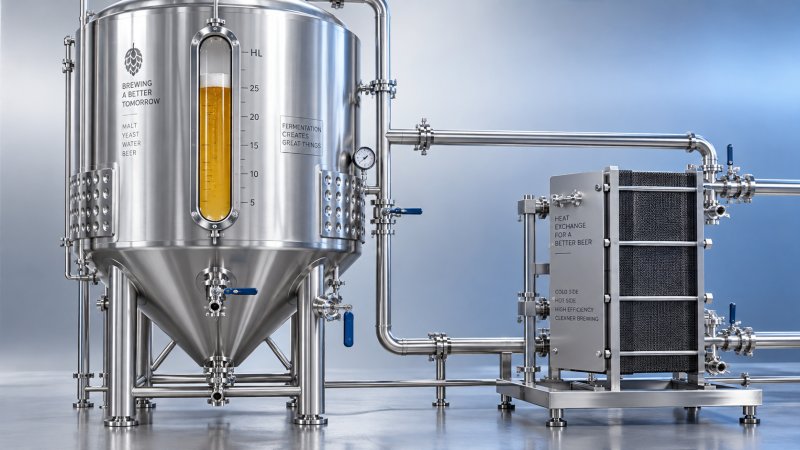
Confirme a relação entre o nível máximo do líquido, a saída de gás, o dispositivo de pulverização e os demais componentes internos. O volume adicional da carcaça só é útil se a configuração do tanque preservar a folga necessária à fermentação. O controle da espuma também exige uma configuração adequada para o manejo de gases; o espaço livre, por si só, não compensa uma via de descarga de gases restrita.
O enchimento com vários lotes altera as condições operacionais
Um fermentador que comporta duas brassagens reduz o número de tanques necessários para determinado volume de produção, mas vincula a utilização do tanque à capacidade de fornecer brassagens compatíveis dentro de um intervalo de enchimento aceitável. O atraso da segunda brassagem deixa o tanque parcialmente cheio enquanto as condições de fermentação já estão mudando.
Defina o intervalo máximo entre transferências, juntamente com os procedimentos de inoculação de levedura e aeração do mosto. Adições posteriores introduzem mosto fresco em um tanque onde a fermentação já está em curso. Portanto, a temperatura, a entrada de oxigênio e o momento dessas adições precisam ser definidos com base no processo. O enchimento em dias de produção diferentes exige uma avaliação que vá além de simplesmente dobrar a produção da sala de brassagem.
A primeira brassagem também precisa alcançar uma superfície de resfriamento suficiente para permitir o controle da temperatura. Um tanque dimensionado para uma carga completa de duas brassagens pode ter desempenho insatisfatório com metade do volume se o líquido ficar abaixo de grande parte da camisa. Solicite o volume mínimo de operação compatível e identifique quais zonas da camisa permanecem eficazes nesse nível.
Compare as configurações com o cronograma de produção:
Calcule o número de tanques com base no ciclo completo de ocupação
Considerar apenas a duração da fermentação subestima o tempo de ocupação do tanque. Inclua o enchimento, a fermentação, qualquer maturação realizada no mesmo tanque, o resfriamento, a transferência, a limpeza e a preparação para o próximo enchimento. Quando a cerveja for transferida para um tanque de condicionamento separado, considere o momento real de liberação do fermentador.
Número básico de tanques = enchimentos do fermentador por semana × dias de ocupação ÷ 7. Arredonde para cima e, em seguida, valide o resultado em um calendário. A capacidade média não revela conflitos entre os dias de brassagem programados e os horários de liberação dos tanques.
Por exemplo, quatro brassagens por semana, agrupadas em enchimentos de duas brassagens, geram dois enchimentos do fermentador por semana. Com um período de ocupação hipotético de 21 dias, seis tanques atendem à capacidade teórica em regime permanente. Esse cálculo não prevê capacidade adicional para uma fermentação prolongada, manutenção ou atraso na transferência. Um cronograma viável deve indicar quando cada tanque estará limpo e disponível.
Para um portfólio variado de cervejas, calcule a ocupação por receita e pela atribuição prevista dos tanques. Uma cerveja com longo tempo de permanência pode bloquear um tanque grande necessário para vários ciclos mais curtos. Aumentar a capacidade de cada tanque não resolverá esse conflito se não for possível agrupar brassagens compatíveis ou se atrasos no armazenamento a jusante impedirem a liberação do tanque.
Exija desenhos e dados de desempenho que comprovem a capacidade informada
Dois tanques com o mesmo volume de trabalho podem diferir em altura, diâmetro, geometria do cone e área da camisa. Uma coluna de líquido mais alta altera a pressão hidrostática no fundo. A geometria também afeta a coleta de levedura e a relação entre o nível do líquido e as superfícies de resfriamento. Portanto, aumentar a capacidade exige mais do que ampliar o valor indicado para o volume.
A avaliação do resfriamento deve abranger a remoção do calor da fermentação e o cronograma previsto de redução da temperatura. Especifique as condições de fornecimento de glicol, a vazão disponível, o zoneamento da camisa e os níveis mínimo e máximo de enchimento. Uma alegação de capacidade de resfriamento comprovada com o volume máximo não demonstra que haverá controle com uma única brassagem em um tanque maior.
A construção em aço inoxidável, os interiores polidos e os acessórios de limpeza também não comprovam a adequação à fermentação. Umtanque de armazenamento de óleo vegetal comestível para instalações industriais pode incluir camisa de glicol, descarga cônica e esfera de limpeza CIP, mas esses recursos, por si só, não comprovam nem o espaço livre para fermentação nem a adequação à pressão de operação prevista. As especificações de tanques de armazenamento não substituem a definição das condições operacionais de um fermentador.
A especificação final de dimensionamento deve relacionar o volume necessário de mosto frio a um nível de trabalho marcado, ao espaço livre reservado, ao nível mínimo de enchimento compatível e ao intervalo máximo de enchimento. Inclua limites de projeto para pressão e vácuo compatíveis com as condições de fermentação, resfriamento, transferência e limpeza. Os desenhos de instalação também devem mostrar o espaço de acesso e para os componentes: um volume de tanque suficiente tem pouco valor prático se o tanque proposto não puder ser instalado ou receber manutenção no espaço disponível.