







NOTÍCIAS
Integração de um tanque de mistura em uma linha de produção de bebidas em pó
Um tanque de mistura é adequado para uma linha de bebidas à base de pó somente quando consegue molhar, dispersar e hidratar a formulação dentro do tempo disponível entre os lotes processados nas etapas seguintes. Escolher primeiro a capacidade do tanque pode deixar a linha com volume de armazenamento suficiente, mas com capacidade de mistura insuficiente, formação excessiva de espuma ou um sistema de transferência incapaz de manter o fluxo de produção.
A integração deve, portanto, começar pela formulação e por um cronograma completo do lote. A adição do pó, a hidratação, o ajuste de temperatura, as verificações de qualidade, a descarga e a limpeza ocupam tempo do equipamento. O projeto deve conciliar essas atividades com os requisitos do processo seguinte, seja ele pasteurização, homogeneização, armazenamento intermediário ou envase.
Defina a faixa de formulações antes de dimensionar o tanque
“Bebida à base de pó” abrange ingredientes com comportamentos muito diferentes. O açúcar pode se dissolver facilmente em condições adequadas, enquanto o cacau exige dispersão e suspensão. Pós proteicos podem formar espuma e requerem hidratação controlada; hidrocoloides podem formar grumos revestidos por gel quando sua superfície externa se hidrata antes de o líquido alcançar o centro. O projeto de um tanque baseado em uma única formulação de fácil dissolução não comprova sua adequação para toda a gama de produtos.
A especificação do equipamento deve identificar as condições de formulação mais exigentes:
- Volumes mínimo e máximo dos lotes, incluindo a carga inicial de líquido.
- Proporção de pó, taxa de adição e viscosidade atingida durante o processamento.
- Faixa de temperatura necessária e quaisquer limites de exposição dos ingredientes ao calor.
- Níveis aceitáveis de espuma, ar incorporado, partículas não dispersas e sedimentação.
- Tempo de hidratação e critério mensurável para liberar um lote.
Essas condições determinam mais do que a potência do motor. Mesmo com volumes iniciais baixos, o nível deve cobrir adequadamente o impulsor. O aumento da viscosidade altera a circulação e o comportamento na descarga. A espuma e o aumento temporário do volume durante a adição do pó exigem espaço livre acima do volume final da bebida. Especifique separadamente o volume bruto do tanque e o volume útil de trabalho.
O tamanho do lote também deve se adequar ao cronograma de produção. Como cálculo ilustrativo, um lote útil de 2.000 litros com um ciclo completo de 90 minutos proporciona uma produção média de cerca de 1.333 litros por hora, antes de considerar paradas adicionais. Isso não consegue atender continuamente a uma demanda de 2.000 litros por hora na etapa seguinte sem outra fonte de produto preparado. Um tanque pulmão pode compensar interrupções, mas não corrige um déficit de capacidade contínuo.
Separe o molhamento do pó da mistura em massa
Um agitador que circula com sucesso uma bebida acabada ainda pode ter dificuldade para incorporar ingredientes secos. A circulação em massa movimenta o material pelo tanque; o molhamento coloca o líquido em contato com as superfícies do pó; a dispersão desfaz os aglomerados; e a hidratação exige tempo em condições adequadas. Essas funções não devem ser tratadas como intercambiáveis.
Para ingredientes prontamente solúveis em proporções moderadas, pode ser suficiente adicioná-los de forma controlada a um tanque com boa circulação. Pós difíceis de molhar podem justificar um sistema de indução de pó em linha ou um misturador rotor-estator. Quando a viscosidade limita a circulação ou a transferência de calor pelas paredes, pode ser necessário um sistema de âncora ou raspador. A seleção deve se basear em testes da formulação, e não em uma exigência genérica de alto cisalhamento.
Mais cisalhamento nem sempre é melhor. Em condições de operação inadequadas, ele pode elevar a temperatura do produto, aumentar a incorporação de ar ou alterar estruturas sensíveis ao cisalhamento. Quando é necessária uma dispersão intensiva, uma solução eficaz é aplicá-la durante a incorporação do pó e, em seguida, reduzir a intensidade da mistura enquanto a hidratação é concluída.
A taxa de alimentação do pó faz parte desse projeto. Alimentar mais rápido do que o líquido consegue molhar e arrastar o pó favorece a formação de camadas flutuantes e grumos. Defina em conjunto a sequência de adição, os limites da taxa de alimentação, a temperatura do líquido e a faixa de operação do misturador. A alimentação por despejo de sacos também exige acesso seguro e controle adequado de poeira; o risco de poeira combustível deve ser avaliado com base nos ingredientes reais e nas condições de manuseio.
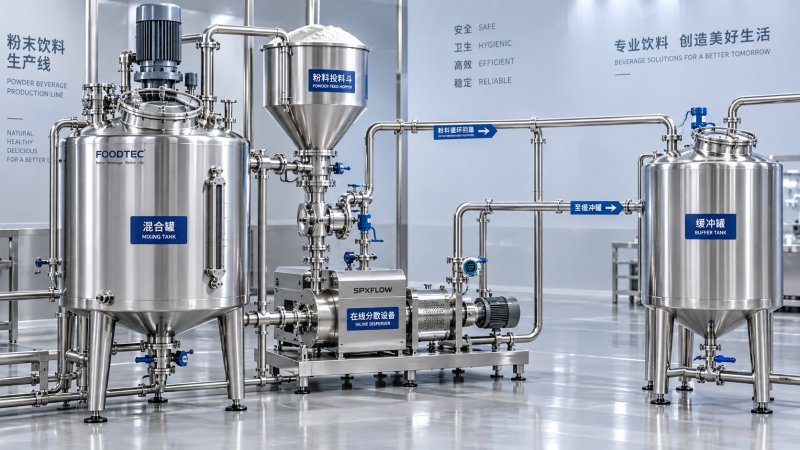
Uma rota de processo típica inclui o carregamento de água tratada, a adição controlada do pó, a recirculação pelo dispositivo de dispersão selecionado, a hidratação no tanque, a liberação do lote e a transferência para o processamento subsequente. O arranjo da tubulação deve distinguir a recirculação da transferência para a etapa seguinte, para impedir que bebidas ainda não processadas adequadamente contornem a etapa de mistura necessária.
Projete a transferência em função do processo seguinte
A saída do tanque de mistura é um limite operacional, não apenas uma conexão de bocal. O equipamento receptor pode exigir pressão de entrada estável, teor de ar limitado, temperatura definida ou tamanho de partícula restrito. Confirme esses requisitos antes de selecionar a bomba e a tubulação de transferência.
O regime de operação da bomba deve levar em conta a bebida na viscosidade máxima prevista e a resistência de todo o percurso, incluindo válvulas, filtros, trocadores de calor e variações de elevação. Verifique as condições de sucção disponíveis, especialmente com líquidos aquecidos, níveis baixos no tanque ou produtos com tendência à formação de espuma. Um motor maior não resolve condições de sucção inadequadas nem a entrada de ar na linha.
Se o processamento subsequente não puder parar entre lotes, um tanque pulmão higiênico pode desacoplar a mistura da transferência. Seu dimensionamento deve considerar a interrupção que precisa cobrir e a taxa de produção. Ele também aumenta o tempo de residência, a necessidade de limpeza e a possibilidade de sedimentação; por isso, os requisitos de agitação ou recirculação devem ser avaliados separadamente.
A reutilização de equipamentos para bebidas exige as mesmas verificações que a compra de equipamentos novos. Conjuntos como o equipamento industrial para fabricação de cerveja incluem tanques e utilidades de processo, mas a capacidade cervejeira, por si só, não comprova a adequação para mistura de pós. A geometria do impulsor, o nível mínimo de operação, os dispositivos de entrada do pó, a drenagem e o acesso para limpeza ainda precisam de uma avaliação específica para a aplicação.
Inclua o projeto higiênico e a demanda de utilidades no leiaute
Um tanque com conexões para limpeza no local (CIP) não é automaticamente uma instalação que pode ser limpa com eficácia. A solução de limpeza deve alcançar o agitador, a área do eixo e da vedação, a entrada de pó, as conexões dos instrumentos e todas as superfícies ocultas. O produto deve ser drenado do tanque e da tubulação conectada sem deixar pontos de retenção indesejados.
Resíduos de proteínas, gorduras e hidrocoloides podem exigir condições de limpeza diferentes das necessárias para soluções simples de açúcar. Defina a sequência de limpeza em função dos resíduos reais, incluindo concentração química, temperatura, condições de circulação e tempo de contato. Confirme com o fornecedor os requisitos dos dispositivos de limpeza e a capacidade de retorno e, em seguida, verifique a cobertura e a eficácia da limpeza durante o comissionamento.
Os equipamentos de indução de pó merecem atenção especial, pois depósitos parcialmente molhados podem permanecer em gargantas de alimentação ou em interfaces fora do circuito principal de líquido. O manuseio de pó seco e a limpeza do processo úmido também precisam de uma separação clara para impedir a entrada de umidade em áreas que devem permanecer secas.
As utilidades devem ser avaliadas considerando demandas simultâneas, não apenas a capacidade individual de cada máquina. Aquecimento, resfriamento, mistura e limpeza podem ocorrer ao mesmo tempo em diferentes pontos da linha. Confirme a capacidade elétrica, o fornecimento de água quente ou vapor, a carga de resfriamento, o ar comprimido, quando necessário, e a drenagem. Inclua no desenho de instalação o acesso para substituição de vedações, remoção do misturador, manutenção dos instrumentos e carregamento seguro de pó.
Especifique o comportamento dos controles nas interfaces entre equipamentos
Automatizar apenas a velocidade do agitador deixa riscos importantes do processo sem controle. A sequência deve verificar se há carga líquida suficiente antes da adição do pó, manter as condições de circulação necessárias, respeitar os limites de temperatura e impedir a descarga até que o lote atenda aos critérios de liberação.
Os intertravamentos úteis incluem proteção do misturador contra nível baixo, confirmação do fluxo de recirculação antes da indução do pó, proteção contra temperatura alta e verificação da capacidade disponível no equipamento receptor antes da transferência. As rotas de produto e de limpeza também devem ser controladas para evitar conexões não intencionais. Deve-se especificar a confirmação da posição das válvulas quando uma rota incorreta representar um risco relevante de contaminação ou para o processo.
A instrumentação deve ser adequada à formulação. As leituras do refratômetro podem auxiliar no controle da concentração em sistemas apropriados de sólidos dissolvidos, mas os ingredientes em suspensão dificultam a interpretação. A condutividade não é uma medida universal de concentração. Algumas receitas exigem verificações de amostras quanto à viscosidade, ao pH, à dispersão ou ao teor de sólidos antes da liberação.
Formalize as responsabilidades do fornecedor em um documento de interface compartilhado que abranja a localização dos bocais, os tipos de conexão, os limites de pressão e temperatura, as necessidades de utilidades, os sinais de controle e a responsabilidade por bombas, válvulas, tubulação e software. Isso evita que lacunas entre o escopo do fornecedor do tanque e o do integrador da linha causem atrasos na instalação.
Faça o comissionamento com o produto, não apenas com água
Os testes com água podem demonstrar a estanqueidade, as rotas, a resposta dos instrumentos e o funcionamento mecânico básico. Não comprovam a incorporação do pó, o controle de espuma, a hidratação nem o desempenho da descarga na viscosidade de produção.
Os testes de aceitação devem abranger as formulações que impõem diferentes restrições: difícil molhamento, alta viscosidade, sensibilidade à espuma e volume mínimo de operação. Defina critérios de aceitação mensuráveis antes dos testes, incluindo tempo total de ciclo, qualidade da dispersão, uniformidade da concentração, controle de temperatura, resíduos após a descarga e desempenho da limpeza.
Teste a sequência completa, incluindo a transferência para as etapas seguintes e a limpeza, bem como a recuperação após interrupções. Uma parada na alimentação do pó, a perda de recirculação ou a indisponibilidade do tanque receptor devem deixar o processo em uma condição definida. A mistura não é uma etapa de eliminação microbiana; as temperaturas e os tempos de manutenção da hidratação, assim como qualquer tratamento subsequente, devem permanecer em conformidade com o processo validado de segurança dos alimentos.
Libere a instalação para produção somente quando ela demonstrar preparação repetível, comportamento de transferência aceitável e limpeza eficaz dentro do cronograma acordado. Nesse momento, a capacidade do tanque será um elemento verificado do desempenho da linha — não um substituto dele.