









NOTÍCIAS
Dimensionamento do resfriamento de tanques de fermentação para os picos da vindima
No pico da colheita, o problema de refrigeração de uma vinícola raramente é causado por um único tanque com uma demanda excepcionalmente alta. Ele surge quando várias demandas comuns ocorrem ao mesmo tempo: mosto quente entrando na adega, fermentações atingindo o pico de atividade e outro lote precisando ter a temperatura reduzida antes da próxima entrega. Um sistema que funcionou com folga na semana passada pode, de repente, deixar os operadores tentando manter os valores de referência.
Por isso, dimensionar o resfriamento de tanques de fermentação exige mais do que multiplicar o volume dos recipientes por uma carga de refrigeração padrão. Os responsáveis pelo projeto precisam calcular de forma fundamentada as cargas térmicas simultâneas e, em seguida, verificar se as camisas dos tanques, a distribuição de glicol e o chiller conseguem realmente remover esse calor durante as condições da colheita.
Comece pelo período mais intenso da colheita, não pela capacidade total dos tanques
Uma vinícola com dez tanques não precisa necessariamente de capacidade de refrigeração para dez fermentações idênticas no pico. Da mesma forma, presumir que apenas metade dos tanques precisará de resfriamento pode ser arriscado se as condições climáticas ou as decisões de colheita concentrarem a chegada das uvas.
Elabore uma programação operacional por hora para o período mais intenso e plausível da colheita. Para cada tanque, registre o volume de trabalho, a temperatura do mosto recebido, a temperatura-alvo, o tempo de enchimento, a etapa da fermentação e o prazo necessário para o resfriamento. Inclua os equipamentos compartilhados que utilizam refrigeração, como trocadores de calor para mosto, estabilização a frio ou armazenamento refrigerado, quando operarem na mesma central.
A distinção fundamental é entrecarga conectada e carga coincidente. A carga conectada abrange tudo o que o sistema pode atender; a carga coincidente representa o que precisa ser atendido ao mesmo tempo. Use a programação da produção para determinar a diversidade, em vez de escolher uma porcentagem arbitrária.
Analise também um cenário de chegada concentrada. Se for possível adiar com segurança a redução de temperatura para um turno mais tranquilo, a programação pode evitar investimentos adicionais em refrigeração. Se o adiamento do resfriamento ameaçar a qualidade do vinho ou a rotatividade dos tanques, essa demanda deve fazer parte do pico de projeto.
Calcule separadamente os componentes da demanda dos tanques de fermentação
Separar as fontes de calor facilita a revisão das premissas e evita que um único valor de “watts por litro” esconda diferenças importantes entre os lotes.
Temperatura do mosto recebido e tempo para reduzir a temperatura
A carga de resfriamento sensível é:
Q = m × cp × ΔT ÷ t
Aqui, Q é a carga de resfriamento em kW, m é a massa do produto em kg, cp é o calor específico em kJ/kg·K, ΔT é a redução de temperatura necessária e t é o tempo de resfriamento em segundos. Para um projeto detalhado, use valores de densidade e calor específico específicos do produto.
Para uma estimativa ilustrativa, considere 10.000 kg de mosto, calor específico de 4,0 kJ/kg·K e uma redução de 12°C ao longo de 12 horas. A carga sensível média é de aproximadamente11,1 kW. Reduzir pela metade o tempo permitido para o resfriamento dobra essa carga.
Esse cálculo representa a quantidade de calor que precisa ser removida, mas não comprova que uma camisa consiga fazê-lo. Quando o mosto recebido precisa de resfriamento rápido, um trocador de calor a montante, selecionado adequadamente, pode ser mais prático do que depender exclusivamente das camisas dos tanques.
Calor liberado durante a fermentação
O calor da fermentação depende da taxa de consumo de açúcar, e não apenas da concentração inicial de açúcar. Estimar a energia total da fermentação e dividi-la por toda a sua duração pode subestimar significativamente a carga nas horas de maior atividade.
Uma relação preliminar útil é:
Qfermentation = açúcar consumido por hora × calor liberado por quilograma ÷ 3.600
Com o consumo de açúcar em kg/h e o calor liberado em kJ/kg, o resultado é dado em kW. Como exemplo, um lote de 10.000 litros que consome açúcar à taxa de 2 g/L/h processa 20 kg/h. Considerando uma liberação de calor estimada em 550 kJ/kg, o resultado é de aproximadamente 3,1 kW.
Esses valores são premissas de cálculo, não valores universais de projeto para vinícolas. Valide as taxas de consumo de pico e as premissas de liberação de calor com a equipe de enologia, os registros de fermentação ou o projetista do processo. A escolha da levedura, a temperatura, o manejo de nutrientes e o estilo do vinho podem alterar substancialmente o perfil de carga.
Ganhos de calor do ambiente e de equipamentos auxiliares
Some o calor que entra pelas paredes dos tanques, tubulações e conexões, além do calor relevante das bombas e de outras demandas compartilhadas do processo. Tanques externos expostos ao sol exigem uma avaliação diferente da de tanques isolados em uma adega climatizada. O isolamento reduz o ganho de calor, mas não elimina o calor da fermentação.
Exemplo de uma estimativa da carga de pico
Considere um período hipotético de colheita com quatro fermentações ativas em tanques de 10.000 litros e dois lotes adicionais que precisam da redução de temperatura descrita acima. Presuma que os novos lotes ainda não estejam gerando calor significativo de fermentação.
Se os lotes recebidos também estiverem fermentando, some o calor gerado por eles. Em seguida, estabeleça uma margem explícita para incertezas e expansão acordada. Evite acumular premissas conservadoras, penalidades excessivas de diversidade e um grande fator de segurança final sem justificar cada uma delas.
Mais importante ainda, especifique acapacidade líquida de refrigeração disponível nas condições reais de operação. A classificação nominal de um chiller pode se referir a um fluido mais quente ou a condições ambientais mais frias do que as encontradas durante a colheita.
Verifique o percurso de transferência de calor antes de encomendar um chiller maior
A capacidade de refrigeração é apenas um elo da cadeia. O calor precisa passar do vinho pela parede e pela camisa do tanque, chegar ao glicol em circulação e retornar à central de refrigeração.
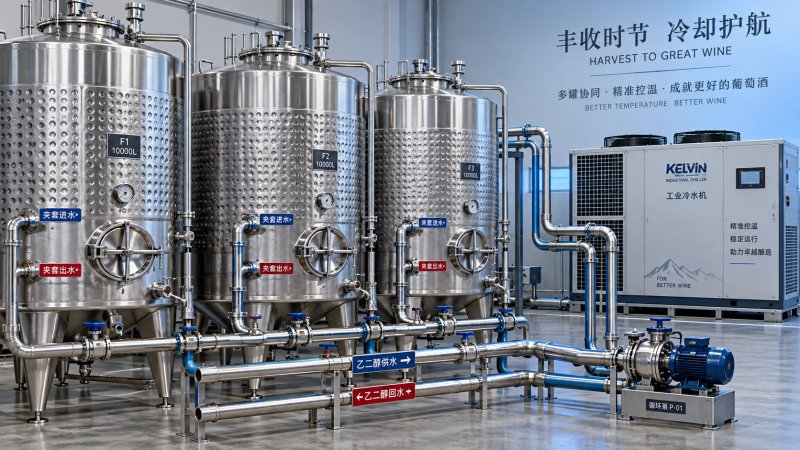
Para cada tanque de fermentação, solicite a área da camisa, a configuração dos circuitos, a pressão permitida, a vazão recomendada e o desempenho de resfriamento nas temperaturas propostas para o produto e o glicol. Verifique o desempenho no nível mínimo de enchimento operacional: a área da camisa acima do líquido contribui pouco para o resfriamento efetivo do produto.
Uma verificação preliminar da camisa usaQ = U × A × ΔTlm, em que U é o coeficiente global de transferência de calor, A é a área efetivamente molhada e ΔTlm é a diferença média logarítmica de temperatura. Os cálculos do fornecedor devem refletir as condições reais de operação. A formação do chapéu em vinhos tintos, a circulação natural limitada e os gradientes de temperatura do produto podem tornar pouco confiáveis os coeficientes genéricos.
Verifique também o fim do período de redução de temperatura, não apenas o início. À medida que o vinho se aproxima da temperatura-alvo, diminui a diferença de temperatura que impulsiona a transferência de calor. Uma camisa que remove rapidamente o calor do mosto quente pode ter dificuldade para retirar os últimos graus.
Dimensione a circulação de glicol para a mesma demanda simultânea
A circulação necessária segueṁ = Q ÷ (cp × ΔT). Para uma carga de 40 kW, calor específico estimado da mistura de glicol de 3,7 kJ/kg·K e aumento de 5°C entre a alimentação e o retorno, a vazão mássica é de aproximadamente 2,16 kg/s. Converta esse valor em vazão volumétrica usando a densidade da mistura selecionada.
Confirme a concentração de glicol de acordo com os requisitos de proteção contra congelamento e as orientações do fornecedor. Uma concentração excessiva aumenta a viscosidade e pode reduzir o desempenho da transferência de calor. A seleção da bomba deve considerar as perdas de pressão nos coletores, válvulas, filtros, camisas e no circuito mais exigente — e não apenas a vazão total.
Ramais equilibrados e válvulas de controle corretamente selecionadas evitam que os tanques próximos recebam uma vazão desproporcional. Um tanque de inércia pode reduzir os ciclos e atender a transientes curtos, mas não compensa horas de capacidade de refrigeração insuficiente.
Transforme o cálculo em uma especificação de compra e comissionamento
Exija que os fornecedores dos tanques e da refrigeração trabalhem com a mesma programação de cargas. Especifique os volumes de trabalho, as temperaturas-alvo, os tempos de resfriamento, as condições ambientais do local, as propriedades do glicol, os limites de pressão das camisas e os cenários de operação simultânea. Defina como a temperatura dos tanques será medida e como serão verificadas eventuais diferenças de temperatura.
A Shandong Weike Machinery Equipment Co.,Ltd fabrica tanques de vinho de aço inoxidável e outros recipientes de processo, oferecendo serviços de projeto, instalação e comissionamento. Sua linha mais ampla incluitanques misturadores de leite em aço inoxidável com camisas de resfriamento, sondas RTD e recursos para CIP. Esses recursos são relevantes para discussões sobre controle térmico, mas não se deve presumir que equipamentos de mistura para laticínios sejam adequados à fermentação de vinho sem uma avaliação de engenharia específica para a aplicação.
Antes da aceitação, verifique a vazão fornecida, as temperaturas de alimentação e retorno do glicol, a calibração dos sensores, o funcionamento dos alarmes e o desempenho de resfriamento simultâneo sob cargas representativas. Defina prioridades de emergência caso a capacidade fique limitada.
Um sistema bem dimensionado não é simplesmente o maior chiller que cabe no orçamento. É uma cadeia de refrigeração coordenada que atende à programação mais intensa e plausível da vinícola — e proporciona à equipe da adega um controle previsível quando a colheita oferece pouca margem para recuperação.