









NOTÍCIAS
Testes de aceitação de tanques de mistura a incluir em uma solicitação de cotação de equipamentos para bebidas
Uma solicitação de cotação (RFQ) para um tanque de mistura deve definir a aceitação com base em resultados mensuráveis do processo: composição uniforme dentro de um tempo de mistura acordado, superfícies em contato com o produto que possam ser limpas, construção sem vazamentos e controle confiável de temperatura quando necessário. A capacidade nominal, por si só, não comprova nenhum desses requisitos. O cronograma de testes deve identificar o líquido de teste, as condições de operação, os pontos de amostragem, os instrumentos, os limites de aceitação e as evidências exigidas antes do envio e após a instalação.
Separe o teste de aceitação em fábrica (FAT) do teste de aceitação no local (SAT). Os testes de fábrica comprovam a qualidade da construção e o desempenho em condições documentadas. Os testes no local confirmam que o tanque instalado funciona com a tubulação, os serviços auxiliares, os controles e o processo de bebidas reais. Um teste com água na fábrica não comprova o desempenho de mistura de um xarope viscoso nem a eficácia da limpeza contra resíduos secos de suco.
Defina o lote de teste antes de comparar as cotações
Os limites de aceitação só têm significado quando a faixa operacional está definida. Indique os volumes de trabalho mínimo e máximo separadamente da capacidade total do vaso. Inclua a viscosidade do produto na temperatura de processamento, as diferenças de densidade entre os ingredientes, o teor de sólidos, a sequência de adição e as restrições relativas à formação de espuma ou à incorporação de oxigênio. Para bebidas carbonatadas, especifique as condições de pressão exigidas e os critérios de retenção da carbonatação.
Identifique na cotação a configuração de mistura: agitador, circuito externo de recirculação ou combinação dos dois. Para a recirculação, inclua no escopo do teste a bomba, a posição do bocal de retorno, a configuração da tubulação e as condições de vazão. Caso contrário, um tanque testado com uma bomba temporária de fábrica pode se comportar de maneira diferente quando conectado ao circuito de transferência instalado.
O uso de um líquido substituto precisa ser justificado por escrito. Água com um traçador solúvel é útil para avaliar a distribuição de líquidos, mas não reproduz a molhagem de pós, a suspensão de polpa nem a dispersão de xarope concentrado. Quando essas funções determinam a adequação do equipamento, inclua um teste representativo do processo ou reserve sua aceitação para o SAT.
Avalie a uniformidade da mistura por meio de amostragem
Especifique a propriedade medida que representa uma mistura bem-sucedida. A concentração de sólidos solúveis pode ser adequada para a diluição de xarope; outra formulação pode exigir acidez, condutividade ou uma análise específica de um ingrediente. A medição deve distinguir as diferenças esperadas e permanecer confiável na temperatura de teste. A condutividade, por exemplo, exige compensação de temperatura e uma concentração de traçador dentro da faixa útil do instrumento.
Colete amostras em pontos que permitam identificar uma circulação deficiente: regiões superior, intermediária e inferior, além da saída, quando pertinente. Uma única válvula de amostragem demonstra apenas a composição naquele ponto. Exija um método de amostragem acordado que evite linhas de amostragem estagnadas e não perturbe tanto o lote a ponto de ocultar uma zona morta.
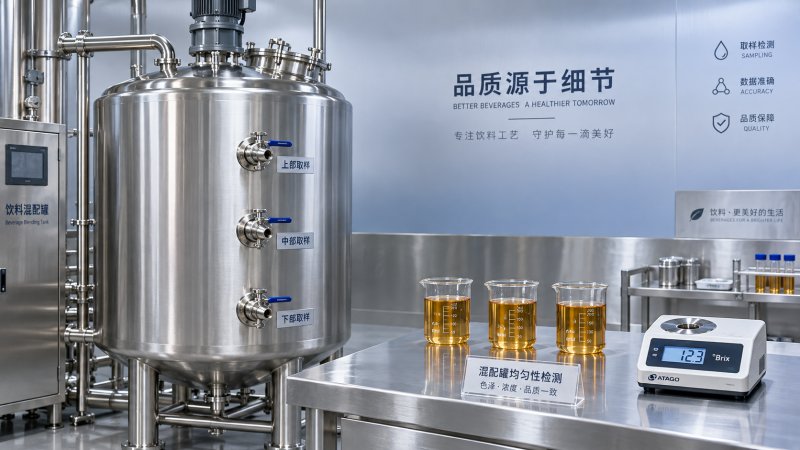
Defina quando começa a contagem do tempo de mistura, se o tempo de adição dos ingredientes está incluído e se a mistura continua durante a amostragem. Registre a velocidade do agitador ou a vazão de recirculação, a temperatura do líquido, o nível de enchimento e a sequência de adição. Teste os dois extremos da faixa de volume de trabalho exigida: um tanque cheio desafia a distância de circulação, enquanto um nível baixo pode revelar imersão insuficiente do impulsor ou agitação superficial excessiva.
O critério de aprovação deve exigir que todas as amostras especificadas atendam à tolerância de composição acordada dentro do tempo máximo de mistura. Uma média aceitável pode ocultar concentrações locais inaceitáveis. Defina as tolerâncias em unidades relevantes para a receita e leve em conta a incerteza de medição. Leituras repetidas após a primeira aprovação aparente ajudam a determinar se a uniformidade é estável.
Se a espuma, a incorporação de oxigênio ou os danos aos sólidos afetarem a qualidade do produto, acrescente um critério separado e um método de medição. Uma homogeneização rápida obtida por meio de um vórtice inaceitável constitui uma reprovação quando o controle de oxigênio faz parte dos requisitos do processo.
Verifique os materiais e a fabricação antes de fechar os acessos
Exija registros de materiais rastreáveis ao corpo em contato com o produto, ao fundo, aos bocais e a outros componentes em contato com o líquido. As juntas e as sedes das válvulas também precisam ter materiais identificados e compatíveis com a bebida e os produtos químicos de limpeza. Quando for especificada a identificação positiva de materiais, defina sua abrangência e mantenha os resultados vinculados às referências dos componentes.
A inspeção das soldas deve abranger o acabamento interno, trincas, pites, falta de fusão detectável pelo método selecionado e frestas que retenham produto. As fotografias de inspeção devem incluir referências de localização. Especifique quais áreas exigem exame visual e quais exigem exames adicionais adequados ao projeto de fabricação; uma declaração genérica de que as soldas foram “testadas” não define o escopo.
A aceitação do acabamento superficial exige um método de medição e locais definidos, incluindo áreas representativas de solda. Um corpo polido não comprova as condições atrás dos acessórios ou ao redor de uma boca de visita. Inclua registros da limpeza e do tratamento superficial especificados após a fabricação, juntamente com a inspeção das áreas inacessíveis antes que a montagem as feche.
Por exemplo, os tanques de vinho em aço inoxidável de 15000L listados incluem construção em aço inoxidável 304, uma camisa de resfriamento, uma esfera rotativa de aspersão e um fundo inclinado. Esses recursos sugerem testes de material, camisa, cobertura de aspersão e drenagem. A descrição de fermentação e armazenamento não comprova o desempenho de mistura; qualquer função de agitação ou recirculação exige sua própria especificação e teste.
Diferencie os testes de vazamento do vaso, da camisa e das válvulas
A RFQ deve exigir um procedimento de teste de vazamento por escrito que identifique cada limite de teste, o meio, a pressão ou a coluna de líquido, a duração, a precisão do instrumento e o critério de aceitação. Os circuitos do vaso e da camisa têm limites de projeto diferentes e devem ser testados de acordo com eles. As condições de teste devem permanecer dentro do projeto aprovado e do procedimento de teste aplicável; um vaso atmosférico não deve ser tratado como equipamento projetado para pressão.
Registre as observações de vazamento em soldas, acessórios, bocas de visita, vedações e conexões. Quando o isolamento da válvula for importante, inclua a aceitação de vazamento pela sede separadamente do vazamento externo. Inspecione se há deformação permanente após o teste e defina qualquer exame exigido das áreas reparadas.
Um dispositivo de alívio de pressão/vácuo exige verificação em relação aos requisitos aprovados de proteção do vaso. Sua simples presença não comprova proteção adequada durante o enchimento, a drenagem, o resfriamento ou a limpeza. As rotas de ventilação instaladas e possíveis restrições devem fazer parte do SAT.
Comprove a cobertura da limpeza e, em seguida, avalie a remoção de resíduos
Uma esfera rotativa de aspersão demonstra a existência de um recurso de limpeza, mas sua eficácia depende da pressão de alimentação, da vazão, da posição e de obstruções. Exija um teste de cobertura com um método acordado que utilize um traçador visível ou fluorescente. Inclua a parte inferior da boca de visita, o interior dos bocais, os acessórios dos instrumentos e as áreas ocultadas por componentes internos. Registre as condições na entrada do dispositivo de limpeza durante o teste.
O teste de cobertura comprova que o líquido de limpeza alcança uma superfície. O teste de remoção de resíduos comprova se o ciclo de limpeza especificado remove a sujeira relevante. Para suco, xarope ou outros depósitos persistentes, defina a sujeira representativa, as condições de exposição ou secagem, os produtos químicos de limpeza, a temperatura, o tempo de circulação e os pontos de amostragem.
A aceitação deve utilizar um método acordado de detecção de resíduos, com limite de detecção adequado. A condutividade do enxágue final, por si só, não comprova que todos os resíduos de bebida foram removidos. Quando for necessária validação microbiológica, defina-a separadamente da limpeza física e da cobertura de aspersão.
Inclua um teste de drenagem com o tanque na orientação prevista para a instalação. Registre os locais onde o líquido fica retido após o período de drenagem especificado, incluindo cavidades de válvulas e tubulações conectadas. Um fundo inclinado perde o benefício previsto se o alinhamento da instalação ou uma saída elevada provocar acúmulo de líquido.
Ajuste os testes de temperatura e controle às funções reais
Para um tanque de mistura com camisa, especifique a temperatura inicial, a temperatura-alvo, o volume do lote, as propriedades do líquido de teste, a temperatura de entrada do fluido utilitário e sua vazão. Acorde se a aceitação se refere ao tempo de resfriamento, ao tempo de aquecimento, à uniformidade da temperatura ou aos três. Um resultado de temperatura sem as condições do fluido utilitário não permite uma comparação significativa.
Compare as leituras de temperatura instaladas com uma referência calibrada e colete amostras em outros pontos quando houver possibilidade de estratificação. A precisão do sensor e a uniformidade do lote são resultados distintos: uma sonda corretamente calibrada ainda pode estar posicionada em uma região não representativa.
Os testes funcionais devem abranger a sequência de controle instalada, os alarmes e os intertravamentos relevantes. Os exemplos incluem impedir a operação do agitador abaixo do nível de líquido permitido e verificar a resposta definida à falha do sensor. Registre as respostas reais do equipamento e as condições de restabelecimento.
Inclua na RFQ as evidências de aceitação e o tratamento de falhas
Use uma matriz de aceitação para manter visíveis as obrigações de teste durante as etapas de cotação, fabricação e comissionamento.
Indique quais testes reprovados impedem o envio ou a aceitação final, quem fornece os materiais de teste e quem arca com os custos de correção e repetição dos testes. Exija o registro dos desvios e de seus efeitos sobre os resultados. A aceitação final deve ocorrer após o encerramento das falhas acordadas, com desenhos revisados e registros de teste correspondentes ao equipamento entregue.